
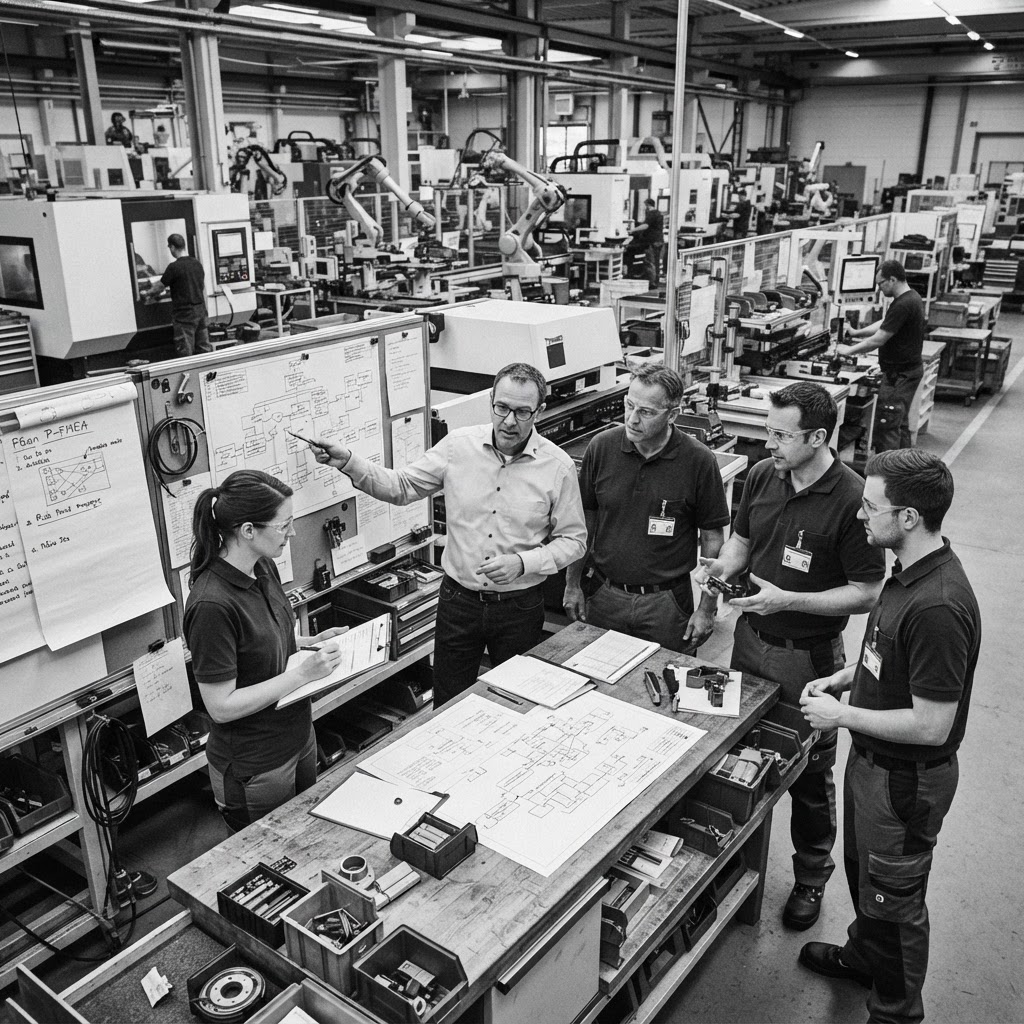
Kurz erklärt
Die Prozess-Fehlermöglichkeits- und Einflussanalyse (P-FMEA) ist ein präventives, systematisches Werkzeug des Qualitätsmanagements, um Prozessrisiken in der Fertigung oder Dienstleistung bereits in der Planungsphase zu identifizieren und zu bewerten. Als zentraler Bestandteil der AIAG/VDA-FMEA-Methodik unterstützt sie die Stabilität von Produktionsabläufen, indem sie potenzielle Fehlerquellen analysiert und zielgerichtete Vermeidungs- sowie Entdeckungsmaßnahmen ableitet. Die P-FMEA folgt dem strukturierten Sieben-Schritte-Ansatz, um Fehlerfolgen für den Endkunden zu minimieren. Sie ist kein statisches Dokument, sondern ein dynamisches Steuerungsmedium, das sicherstellt, dass Prozessanforderungen, Funktionen und Risiken über den gesamten Lebenszyklus eines Produkts oder Prozesses hinweg transparent und beherrschbar bleiben. Im Kontext von Operational Excellence leistet sie einen wesentlichen Beitrag zur Prozesssicherheit und zur kontinuierlichen Verbesserung.
Definition
Die P-FMEA ist eine analytische Methode zur systematischen Untersuchung von Prozessschritten auf potenzielle Fehler. Sie dient der Risikobewertung mittels der Kriterien Bedeutung (B), Auftretenswahrscheinlichkeit (A) und Entdeckungswahrscheinlichkeit (E). Ihr primärer Zweck ist die proaktive Risikominimierung, bevor Prozessinstabilitäten oder fehlerhafte Produkte entstehen. Als Teil der präventiven Qualitätssicherung ist sie eng mit dem APQP-Prozess verknüpft und wird idealerweise bereits vor der ersten Serienproduktion oder bei wesentlichen Prozessänderungen gestartet. Dabei werden nicht nur produktbezogene, sondern explizit auch prozessspezifische Schwachstellen analysiert, die aus Arbeitsplatzgestaltung, Materialbereitstellung, Werkzeugverschleiß oder menschlichen Einflüssen resultieren können. Dies dient der langfristigen Sicherung der Prozessfähigkeit durch konstruktive und organisatorische Gestaltung.
Bedeutung im Fachkontext
Die P-FMEA steht im FMEA-Methodenkontext an der kritischen Schnittstelle zwischen Produktplanung und Serienfertigung. Während die DFMEA (Design-FMEA) das Produkt selbst untersucht, fokussiert die P-FMEA die Herstellbarkeit, die Prozesssicherheit und die Stabilität in der Produktion. Gemäß IATF 16949 ist sie eine regulatorische Anforderung zur systematischen Risikokontrolle. Ergebnisse aus der P-FMEA fließen direkt in den Produktionslenkungsplan (PLP) ein, welcher die Prüfschritte definiert. Sie dient als Bindeglied zwischen den Anforderungen aus der Konstruktion und der operativen Umsetzung am Arbeitsplatz, um die Null-Fehler-Strategie proaktiv zu unterstützen.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Systematische Beherrschung von Projektrisiken durch umgesetzte, wirksamkeitsgeprüfte Maßnahmen; 2. Aufbau einer wiederverwendbaren Wissensbasis für ähnliche zukünftige Produktionsprozesse; 3. Entscheidungsunterstützung bei der Prozessgestaltung.
Impact
Beitrag zur Senkung von Qualitätskosten, Steigerung der Liefertreue, Verbesserung der langfristigen Prozessstabilität, Förderung der Innovationsfähigkeit durch systematisches Lernen über Fehlermechanismen.
Schritte der Methode in Übersicht
Der Prozess umfasst sieben aufeinanderfolgende Phasen: 1. Planung und Vorbereitung (5T-Kriterien), 2. Strukturanalyse (Prozesszerlegung), 3. Funktionsanalyse (Anforderungsdefiniton), 4. Fehleranalyse (Ursache-Wirkung), 5. Risikoanalyse (AP-Bewertung), 6. Optimierung (Maßnahmen), 7. Ergebnisdokumentation (Verifizierung). Diese Schritte bilden eine geschlossene Kette zur kontinuierlichen Risikoüberwachung.
Planung und Vorbereitung
Festlegung des Analyseumfangs und der 5T-Kriterien.
Strukturanalyse
Visualisierung der Prozessschritte.
Funktionsanalyse
Definition der Anforderungen an die Arbeitselemente.
Fehleranalyse
Identifikation potenzieller Fehler.
Risikoanalyse
Bewertung der Risiken.
Optimierung
Risikominimierung.
Ergebnisdokumentation
Nachweis der Risikobeherrschung.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Planung und Vorbereitung
Produktanforderungen, bestehende Prozesskonzepte, 5T-Checkliste.
Definition der Grenzen, Teamzusammenstellung und Zeitplan für die Analyse.
Festgelegter FMEA-Umfang, benanntes interdisziplinäres Team, Zeitplan.
Festlegung der spezifischen Montagelinie für das neue Gehäusemodell.
Vollständige Definition der Systemgrenzen gemäß 5T-Vorgaben.
QUALITY LXP · SCHRITTLOGIK
Strukturanalyse
Prozessflussdiagramm, Arbeitsplatzlayout.
Zerlegung des Gesamtprozesses in Teilprozesse und Arbeitselemente.
Strukturbaum der Prozessschritte und Arbeitselemente.
Zerlegung des Schweißprozesses in Vorbereitung, Positionierung, Schweißen, Reinigung.
Strukturbaum deckt alle wesentlichen Prozessschritte lückenlos ab.
QUALITY LXP · SCHRITTLOGIK
Funktionsanalyse
Strukturbaum, Spezifikationen, Lastenheft.
Zuweisung technischer Funktionen zu den Prozessschritten.
Funktionsnetz mit verknüpften Anforderungen.
Funktion Schweißroboter: 'Erzeugt Schweißnaht mit 5mm Tiefe'.
Funktionen sind präzise, messbar und technologisch begründet.
QUALITY LXP · SCHRITTLOGIK
Fehleranalyse
Funktionsnetz, historische Fehlerdaten.
Zuordnung von Fehlerart, Fehlerfolge (auf den Kunden/Prozess) und Fehlerursache.
Fehlernetz mit Ursache-Wirkungs-Zusammenhängen.
Fehler: Unvollständige Schweißnaht; Folge: Undichtigkeit; Ursache: Sensorfehler.
Logische Konsistenz der Fehler-Ursache-Kette.
QUALITY LXP · SCHRITTLOGIK
Risikoanalyse
Fehlernetz, Einstufungstabellen.
Einstufung von Bedeutung (B), Auftreten (A) und Entdeckung (E) gemäß Standardtabellen.
Risikobewertung mit ermittelter Aufgabenpriorität (AP).
Bewertung Undichtigkeit: B=8, A=4, E=3, AP=Mittel.
Objektive Bewertung anhand der AIAG/VDA-Standardtabellen.
QUALITY LXP · SCHRITTLOGIK
Optimierung
Risikobewertung, Aufgabenpriorität.
Definition von Vermeidungs- und Entdeckungsmaßnahmen.
Maßnahmenplan mit Verantwortlichkeiten und Terminen.
Implementierung einer automatischen Stromüberwachung zur Prozesssicherung.
Maßnahmen sind spezifisch, terminierbar und adressieren die Ursache.
QUALITY LXP · SCHRITTLOGIK
Ergebnisdokumentation
Maßnahmenplan, Wirksamkeitsprüfungen.
Dokumentation aller Analyseschritte und Verifizierung der Wirksamkeit.
Finalisierter FMEA-Bericht.
Abschlussbericht zur Validierung der neuen Sensorik durch Stresstest.
Vollständige Dokumentation aller Schritte für Audits.
Anwendung und Vorgehen
Die praktische Anwendung der P-FMEA folgt dem harmonisierten 7-Schritte-Ansatz, der sicherstellt, dass das Risikomanagement nicht als isolierte Dokumentationsaufgabe, sondern als integraler Bestandteil der Prozessplanung fungiert. Der Prozess beginnt bei der Planung und Vorbereitung (Schritt 1), bei der nach den 5T-Kriterien (Team, Timing, Task, Tool, Time) der Rahmen gesteckt wird. Hierbei ist die Einbindung eines interdisziplinären Teams aus Produktion, Qualitätssicherung, Instandhaltung und Logistik essenziell, um die verschiedenen Perspektiven auf den Prozess zu vereinen.
In der Strukturanalyse (Schritt 2) und Funktionsanalyse (Schritt 3) wird der Fertigungsprozess in Prozessschritte, Teilprozesse und Arbeitselemente (4M-Methode: Mensch, Maschine, Material, Mitwelt) zerlegt. Hierbei werden Anforderungen für jedes Element definiert, um bei der anschließenden Fehleranalyse (Schritt 4) präzise abweichen zu können. Das Ziel ist es, für jeden Prozessschritt das Szenario „Was wäre, wenn das Arbeitselement seine Funktion nicht erfüllt?“ zu durchspielen.
Die Risikoanalyse (Schritt 5) erfolgt mittels der Aufgabenpriorität (AP). Im Gegensatz zur klassischen Risikoprioritätszahl (RPZ) nutzt die AP eine logikbasierte Matrix (Hoch, Mittel, Niedrig), die eine stärkere Gewichtung auf die Bedeutung (B) der Fehlerfolge für den Endkunden legt. Nach dieser Priorisierung folgt in der Optimierung (Schritt 6) die Festlegung konkreter Vermeidungs- und Entdeckungsmaßnahmen. Der Prozess schließt mit der Ergebnisdokumentation (Schritt 7) ab, in der nicht nur die Maßnahmen gelistet, sondern deren Wirksamkeit nach der Umsetzung durch erneute Bewertung verifiziert wird. Ein konsequentes Vorgehen erfordert hierbei die enge Verknüpfung mit dem Produktionslenkungsplan (PLP), um sicherzustellen, dass identifizierte Entdeckungsmaßnahmen auch tatsächlich in die operative Prüfplanung einfließen.
Anwendungsgebiete
Die P-FMEA ist branchenübergreifend einsetzbar, findet jedoch ihre intensivste Anwendung dort, wo Prozessinstabilitäten direkt zu hohen Kosten oder Sicherheitsrisiken führen können:
- Automobilindustrie: Dies ist das primäre Anwendungsfeld. Hier ist die P-FMEA gemäß IATF 16949 obligatorisch für alle neuen Montage- und Fertigungsprozesse. Sie wird genutzt, um komplexe Linienverkettungen, robotergestützte Schweißprozesse oder automatisierte Montageeinheiten abzusichern.
- Maschinenbau: In der Fertigung von Investitionsgütern wird die P-FMEA zur Risikominimierung bei der Inbetriebnahme von Montageanlagen eingesetzt. Besonders bei der Prototypenfertigung oder der Skalierung in die Serienfertigung unterstützt sie die Identifikation von Engpassfaktoren in der Fertigungstiefe.
- Dienstleistungssektor: Auch wenn die Methode ihre Wurzeln in der Technik hat, ist sie bei komplexen administrativen Prozessen (z.B. Logistik-Abwicklungen oder Finanzprozessen) einsetzbar. Hier liegt der Fokus auf der Vermeidung von Fehlern bei Dateneingaben, Schnittstellenübergaben oder Prozessverzögerungen.
- Logistik: Analyse von Lieferkettenprozessen, insbesondere bei der internen Intralogistik, um Risiken bei der Materialbereitstellung an der Montagelinie (z.B. Verwechslungsgefahr bei Kleinteilen) proaktiv zu reduzieren.
Typische Fehler und Missverständnisse
Die Wirksamkeit der P-FMEA scheitert häufig an einer oberflächlichen Durchführung. Zu den häufigsten Fehlern zählen:
- „Silent FMEA“: Das Ausfüllen der FMEA-Tabellen erfolgt durch eine Einzelperson, meist im Büro, ohne die operativen Mitarbeiter einzubeziehen, die tatsächlich an der Maschine stehen. Dies führt dazu, dass reale Prozessrisiken (z.B. durch Ermüdung oder unklare Anweisungen) übersehen werden.
- Statische Dokumentation: Die P-FMEA wird als reines „Compliance-Dokument“ für Audits betrachtet. Sobald das Zertifikat vorliegt, wird sie nicht mehr aktualisiert, auch wenn sich Prozessparameter (z.B. neue Werkzeuge oder Rohmaterialien) ändern.
- Fehlinterpretation der AP: Die Priorisierung durch die Aufgabenpriorität wird ignoriert oder durch „Schönrechnen“ von Werten manipuliert, um keine teuren Maßnahmen einleiten zu müssen.
- Verwechslung mit der DFMEA: Die P-FMEA wird genutzt, um Designfehler zu suchen, anstatt sich auf die Fertigungsrisiken zu konzentrieren. Wenn man den Prozess verbessern will, aber die Konstruktion des Teils als Fehlerursache angibt, wird das Ziel verfehlt.
- Mangelnde Verknüpfung: Die Ergebnisse der P-FMEA fließen nicht in den Produktionslenkungsplan ein. Damit bleiben die identifizierten Entdeckungsmaßnahmen reine Theorie und werden im Alltag nicht durchgeführt.
Abgrenzung und Grenzen
Die P-FMEA ist ein mächtiges Werkzeug, ersetzt jedoch nicht das gesamte Qualitätsmanagementsystem. Ihre Grenzen sind klar definiert:
- Kein Ersatz für physische Validierung: Eine P-FMEA kann durch Simulationen und Expertenwissen vorhersagen, wo Fehler auftreten könnten, sie ersetzt jedoch niemals den PPAP (Produktionsprozess- und Produktfreigabeverfahren) oder physische Versuche (DoE - Design of Experiments).
- Systemgrenzen bei Komplexität: Bei extrem komplexen, vollvernetzten Industrie-4.0-Anlagen stößt die klassische lineare FMEA an ihre Grenzen, da sie Wechselwirkungen zwischen vielen verschiedenen Systemen nur schwer abbilden kann. Hier sind ergänzende Methoden wie die systemische FMEA oder FTA (Fehlerbaumanalyse) nötig.
- Statik der Analyse: Die P-FMEA ist ein Momentaufnahme-Instrument. Sie erfordert einen hohen Aufwand zur Aktualisierung bei Variantenvielfalt. Bei sehr hoher Produktflexibilität kann die Dokumentationslast den operativen Mehrwert übersteigen, sofern keine modularisierten FMEA-Bausteine verwendet werden.
- Menschliche Subjektivität: Die Bewertung der Kriterien B, A und E basiert auf Expertenwissen. Ohne eine fundierte Datenbasis (z.B. aus der Instandhaltungs- oder Qualitätsstatistik) bleibt die Bewertung subjektiv und anfällig für Fehleinschätzungen.
Lernatom 11 · KI-Unterstützung
Thema + KI-Unterstützung
Passende Werkzeuge aus der zentralen QUALITY-LXP-Toolbox – fachlich zum Begriff zugeordnet.
Lernatom 12 · Transfer in die Praxis
Beispiele im AI Tool
Nur öffentlich freigegebene SharedProject-Beispiele der tatsächlich zugeordneten Tools werden angezeigt. Private Projekte bleiben ausgeschlossen.
Global freigegebene Praxisbeispiele
2FMEA – Bobybcar mit Lenkstange
Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.
FMEA – NORDWERK · Ventilblock-Montage
ISO 9001: 6.1 / 8.5.1. Anforderung → Fehler → Ursache → Prüfplan; Zielbewertungen erst nach Nachweis freigeben. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
Lernatom 13 · Vertiefen
Seminare zum Thema
Passende Seminare werden hier ergänzt, sobald sie fachlich zugeordnet und freigegeben sind.
Häufige Fragen
Muss eine P-FMEA bei jedem kleinen Prozessschritt durchgeführt werden?+
Nicht unbedingt. Der Umfang sollte risikobasiert definiert werden. Kritische Prozesse (z.B. Schweißen, Kleben, Schraubverbindungen sicherheitsrelevanter Teile) erfordern eine detaillierte Analyse, während Standardtätigkeiten (z.B. manuelle Verpackung einfacher Komponenten) oft über generische Standard-FMEAs abgedeckt werden können.
Wer sollte zwingend am P-FMEA-Team teilnehmen?+
Ein interdisziplinäres Team ist essenziell. Neben dem FMEA-Moderator sollten der Prozessverantwortliche (Produktionsleiter), ein Qualitätsexperte, ein Instandhaltungstechniker und bei Bedarf Vertreter der Logistik oder des Workflows vertreten sein. Die operative Expertise ist entscheidend für den Erfolg.
Wie oft muss eine P-FMEA aktualisiert werden?+
Eine P-FMEA ist ein „lebendes Dokument“. Sie ist immer dann zu aktualisieren, wenn sich der Prozess ändert (Änderungsmanagement), wenn neue Fehler aus der Produktion (Reklamationen/Ausschuss) bekannt werden oder wenn neue Erkenntnisse über Prozessschwächen vorliegen. Mindestens einmal jährlich sollte eine Überprüfung stattfinden.
Kann die Aufgabenpriorität (AP) in eine Risikoprioritätszahl (RPZ) umgerechnet werden?+
Nein, das sollte vermieden werden. Die AP nach AIAG/VDA ist eine qualitative Matrix-Logik, um den Fokus auf kritische Risiken zu lenken. Eine Umrechnung zerstört die Logik der Matrix und führt oft zu einer mathematischen Scheinpräzision, die in der Praxis in die Irre führt.
Was passiert, wenn eine 100%-Vermeidung der Fehlerursache nicht möglich ist?+
In diesem Fall muss der Fokus verstärkt auf die Entdeckungsmaßnahmen gelegt werden. Ziel ist es, Fehler im Prozessverlauf so früh wie möglich zu erkennen (z.B. durch Poka-Yoke-Systeme oder automatische Sensorik), sodass das fehlerhafte Produkt gar nicht erst den nächsten Prozessschritt erreicht oder zum Kunden gelangt.